PVC密封条生产线与TPE汽车密封条挤出机 软异型材挤出技术全解析

在塑料橡胶机械领域,软异型材挤出设备是生产密封条、门窗胶条、汽车密封系统等产品的核心装备。其中,PVC密封条生产线和TPE汽车密封条挤出机是市场需求最旺盛的两类机型。本文将围绕软异型材挤出机的技术特点、工艺流程、选型要点及行业应用展开系统阐述,为相关从业者提供实用参考。
一、软异型材挤出机的核心构成
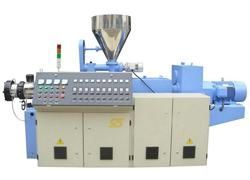
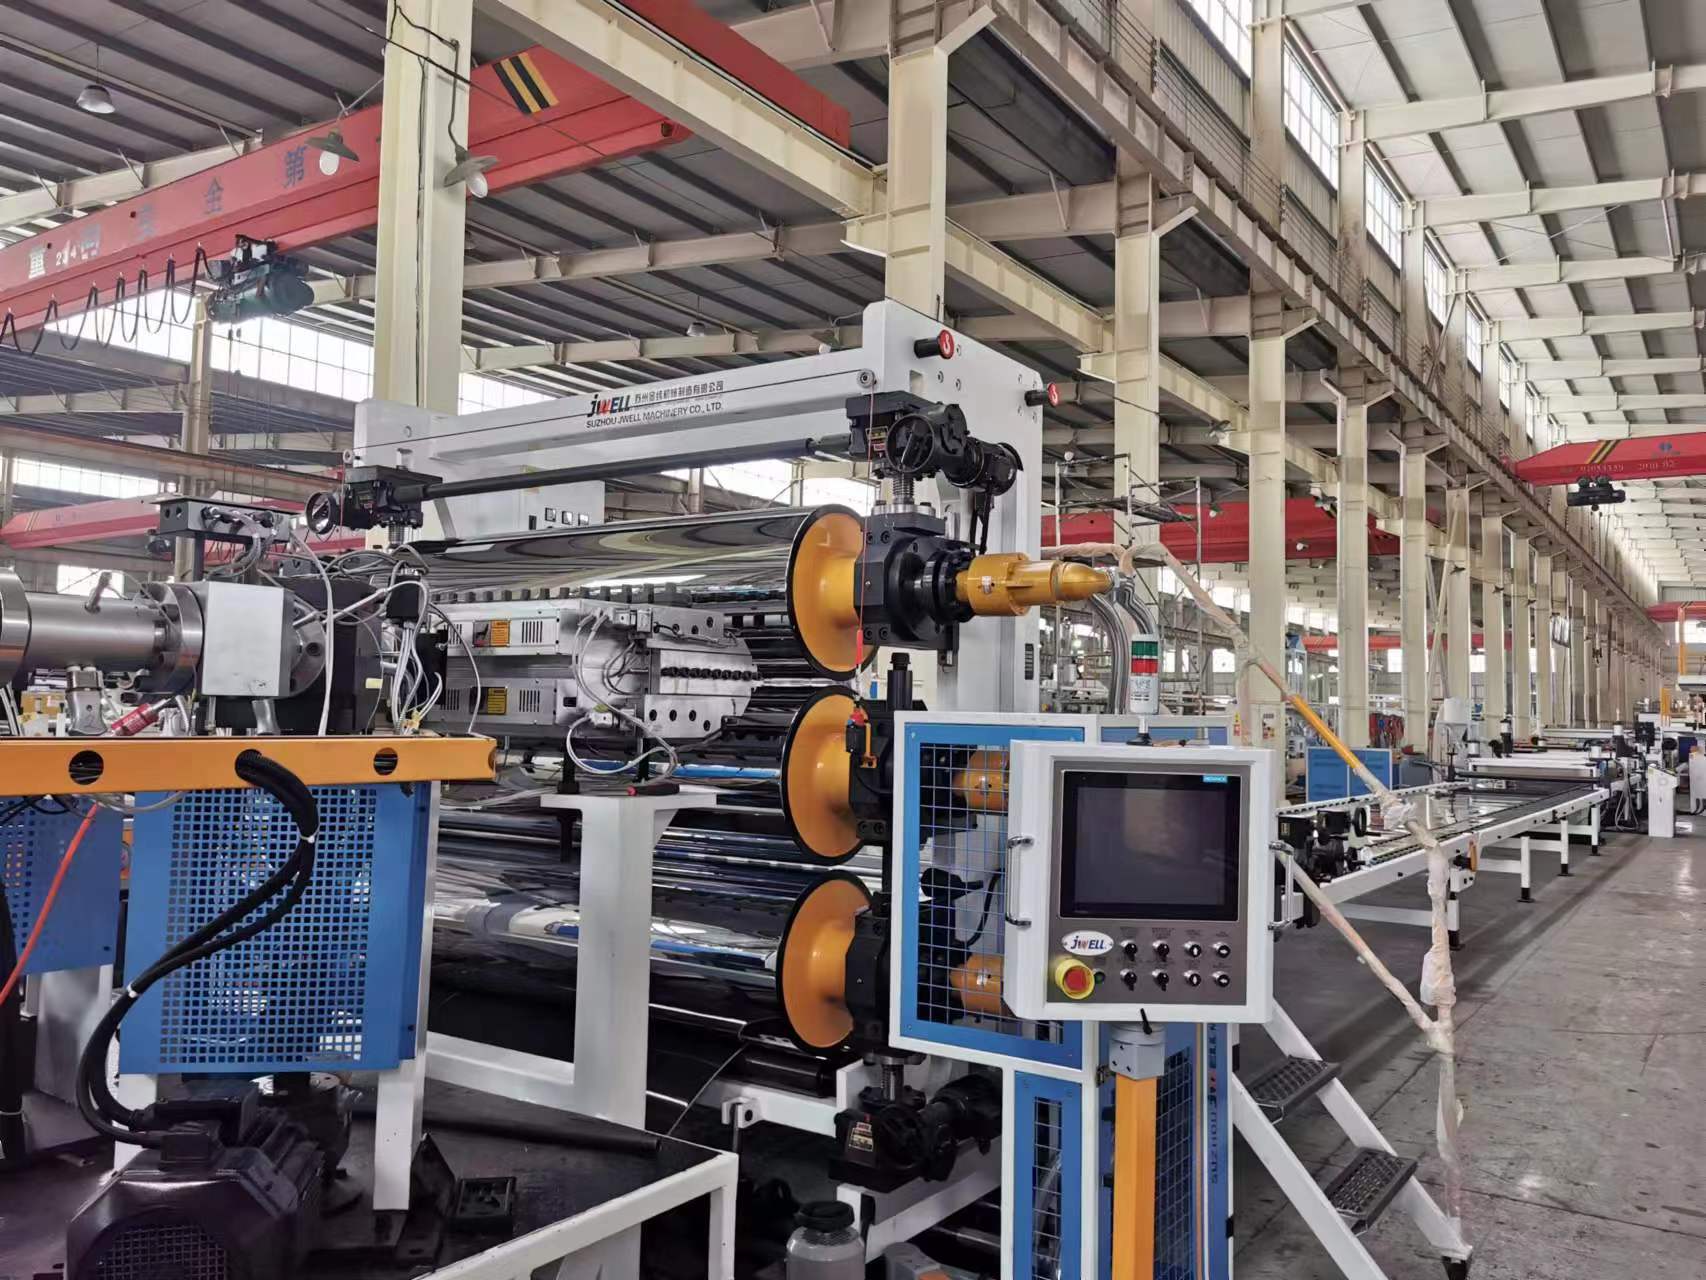
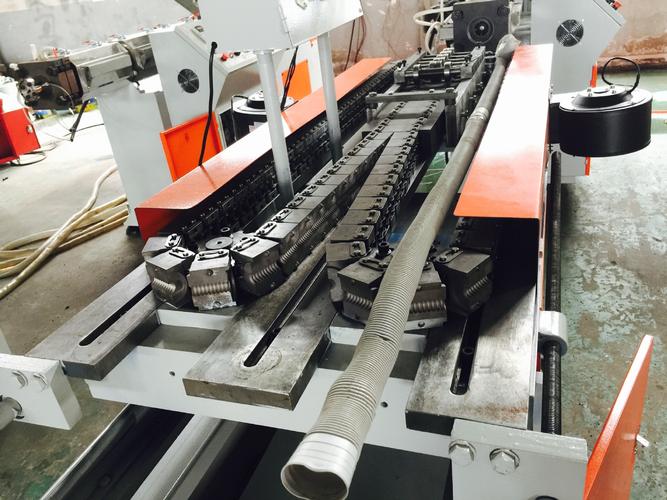
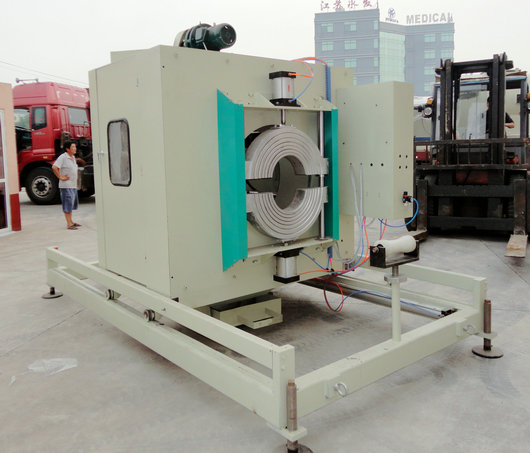
软异型材挤出机通常由单螺杆挤出机或双螺杆挤出机、机头模具、定型冷却装置、牵引机、切割机和收卷/堆放系统组成。对于PVC密封条生产线,由于PVC材料对温度和剪切敏感,常采用锥形双螺杆或单螺杆配以专用螺杆设计,确保塑化均匀且不分解。而TPE汽车密封条挤出机则更适合单螺杆挤出,配合屏障型螺杆和混炼元件,以应对TPE材料的高弹性和熔体强度特点。
关键辅机包括:
- 定型台:采用真空定型或水浴冷却,确保异型材截面尺寸精度;
- 牵引机:履带式或皮带式,牵引速度需与挤出速度闭环同步;
- 切割机:根据密封条有无骨架、是否连续,选择飞刀切割或行星切割。
二、PVC密封条生产线工艺流程
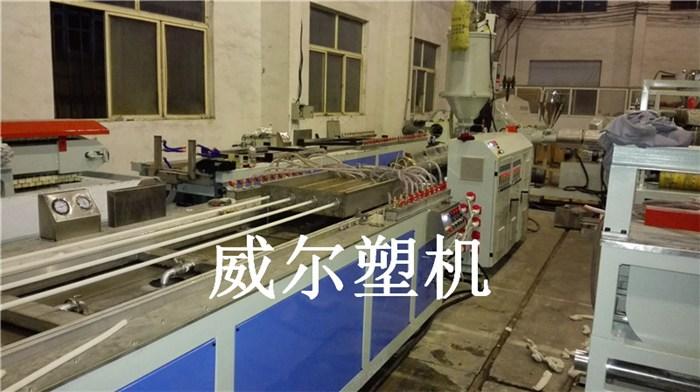
典型PVC密封条生产线流程为:原料混合(PVC树脂+增塑剂+稳定剂+填充料)→ 挤出塑化 → 机头成型 → 定型冷却 → 牵引 → 切割 → 检验包装。其中,软质PVC密封条的邵氏硬度通常在60A-90A之间,需通过调整增塑剂比例和挤出温度实现。生产线上常配备在线测径仪和表面缺陷检测系统,以保证批次一致性。
三、TPE汽车密封条挤出机的技术要点
TPE(热塑性弹性体)因环保、可回收、耐候性好,正逐步替代传统EPDM硫化橡胶用于汽车密封条。TPE汽车密封条挤出机需满足以下特殊要求:
- 低剪切螺杆设计:避免TPE材料过度剪切降解,同时保证良好分散;
- 精确温控:机筒分区温度控制在160-210℃,机头温度略高;
- 共挤能力:多数汽车密封条为软硬复合结构(如PP硬段+TPE软段),需配置共挤机头和多台挤出机;
- 表面质量:TPE熔体粘度对温度敏感,需采用镜面机头流道,避免熔体破裂。
典型的TPE汽车密封条挤出生产线速度可达15-30m/min,截面公差控制在±0.1mm以内,满足汽车行业严苛标准。
四、软异型材挤出机选型关键指标
选择软异型材挤出机时,需关注以下参数:
- 螺杆直径与长径比:常见Φ45-Φ90mm,L/D=25-33;
- 产量范围:20-300kg/h,视截面大小和牵引速度;
- 电机功率:与螺杆扭矩匹配,TPE挤出机通常需要更高扭矩储备;
- 温控精度:±1℃以内;
- 自动化程度:PLC+触摸屏控制,具备工艺参数存储和远程诊断功能。
五、行业应用与市场趋势
PVC密封条生产线广泛应用于建筑门窗、冷藏车厢、集装箱门封等场景,以其成本低、耐候性可调的优势占据中低端市场。TPE汽车密封条挤出机则聚焦汽车门窗、天窗、引擎盖、行李箱等部位,尤其是新能源车对轻量化和NVH性能提出更高要求,推动TPE密封条需求年增长8%-10%。
软异型材挤出机将向以下方向发展:
- 高速化:牵引速度突破40m/min,配合在线后处理;
- 智能化:基于机器视觉的截面实时反馈控制;
- 绿色化:适配生物基TPE、回收PVC料的高效挤出;
- 复合化:多硬度、多材料共挤,一次成型复杂密封结构。
六、
无论是PVC密封条生产线还是TPE汽车密封条挤出机,其技术核心均在于针对不同材料流变特性进行螺杆、机头和定型系统的定制化设计。塑料橡胶机械制造商需深入理解下游应用场景,提供从单机到整线的完整解决方案。对于用户而言,在采购软异型材挤出机时,应结合自身产品截面、材料体系和产能规划,选择具备工艺验证能力的供应商,以实现稳定高效的生产。
如若转载,请注明出处:http://www.bjhylf.com/product/39.html
更新时间:2026-10-30 23:07:58